
MOQ per categoria di prodotto: cosa cambia tra i tipi di vetreria
Un acquirente chiede se ogni categoria condivide un minimo e la risposta onesta è che il minimo pubblicato è lo stesso numero per tutti mentre la quantità che effettivamente si muove non lo è. Ciò che differisce è il rischio che una forma comporta prima che possa essere prodotta, e quel rischio è ciò che un minimo sta realmente prezzando. Un barattolo dai bordi dritti e un decanter scolpito possono trovarsi nella stessa citazione con la stessa cifra nel titolo e non costano lo stesso per essere realizzati bene.
Aggiornato il 22 ottobre 2026 · MOQ 1000 pezzi · 48 ore per un campione 3D · Da 7 a 10 giorni lavorativi per un campione fisico
Un numero, significati diversi
Prima di ogni altra cosa, separa le due cose che vengono chiamate il minimo. Uno è il piano commerciale al di sotto del quale la fabbrica non scenderà. L'altro è la quantità che rende producibile una forma specifica a un costo accettabile. Viene pubblicato il primo. Il secondo è ciò che effettivamente varia in base alla categoria.
Questa distinzione è importante perché una citazione di solito mostra il primo e presuppone tranquillamente il secondo. Quando un acquirente confronta due fornitori con la stessa cifra principale, sta confrontando una quantità minima dichiarata piuttosto che una quantità producibile, e gran parte della confusione nel primo round di approvvigionamento deriva da questo divario.
Un minimo non è una promessa che una forma costi quanto un’altra. È una promessa che al di sotto di un certo conteggio la fabbrica non può distribuire i costi di installazione, prova e ispezione su un numero sufficiente di unità.
Da dove proviene effettivamente la complessità della forma
La complessità non è una questione di gusti o di posizione di prezzo. Deriva da un numero limitato di caratteristiche fisiche e ognuna crea un tipo specifico di difficoltà di produzione. Imparare a nominarli è ciò che consente all'acquirente di prevedere la soglia prima che arrivi la quotazione.
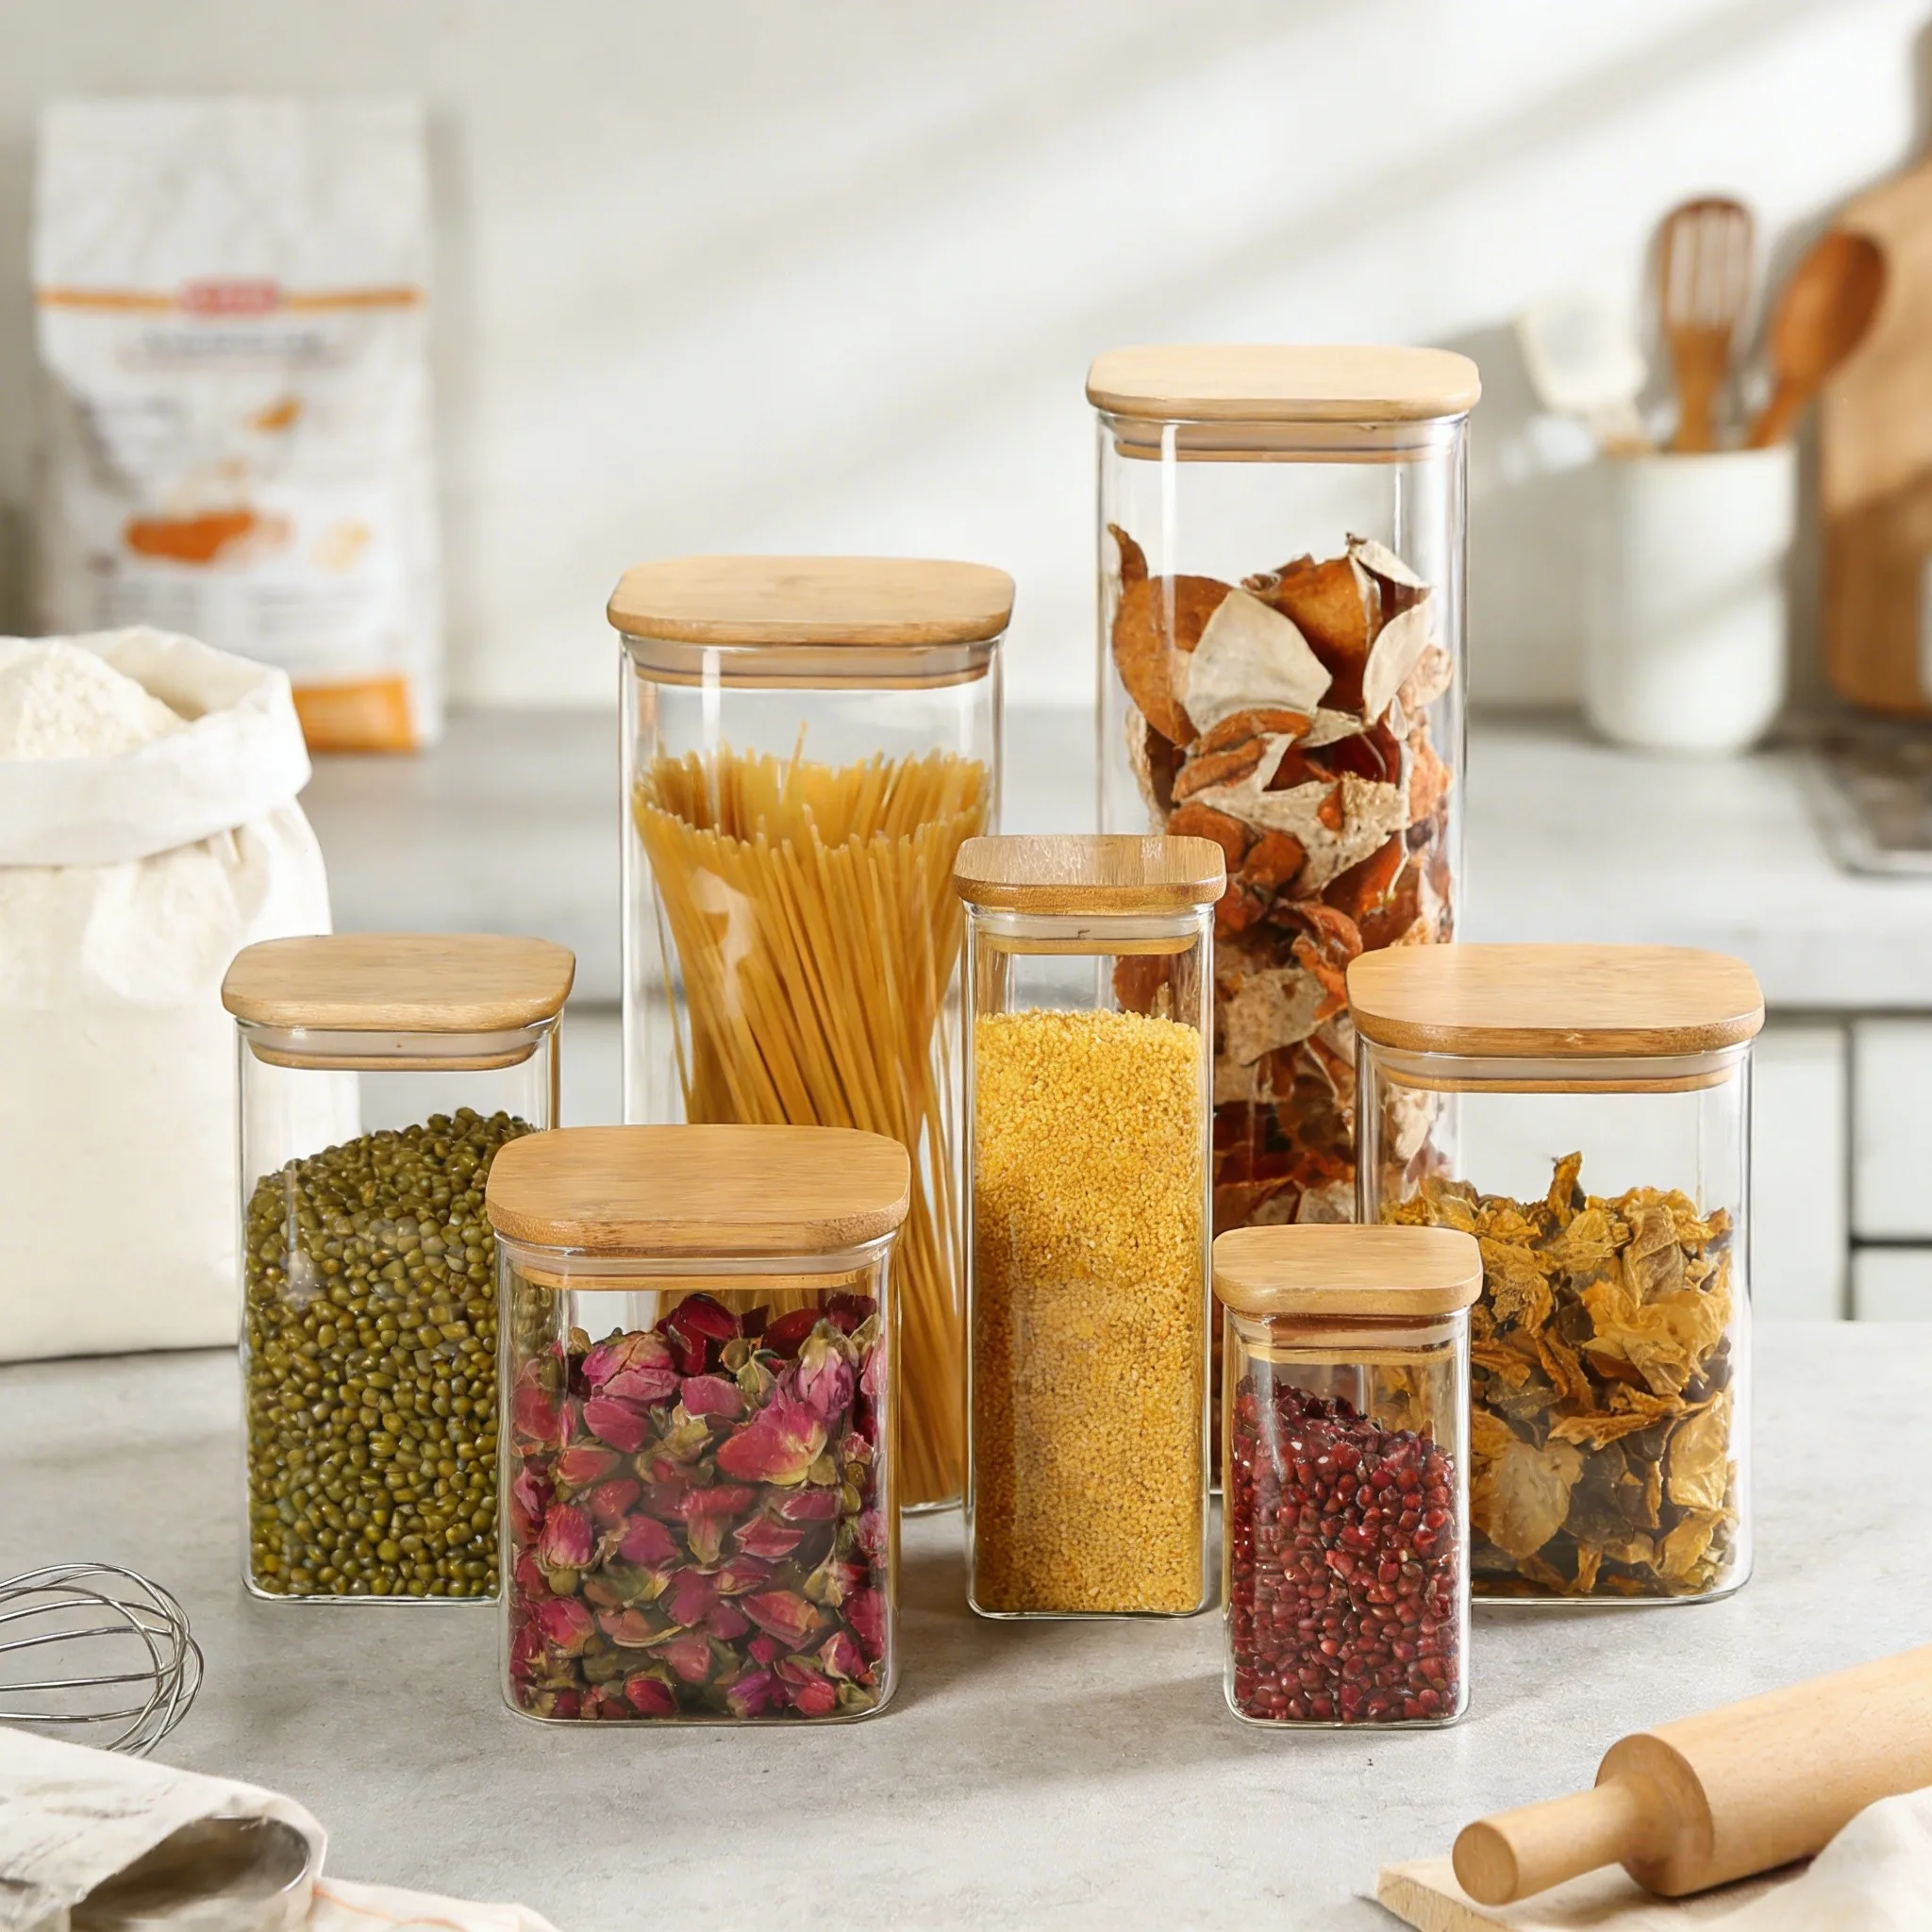
Leggi quella tabella come una serie di domande piuttosto che come un elenco di sanzioni. Un vaso con una parete diritta e una spalla semplice è facile. Una caraffa con il corpo curvo e il collo stretto è difficile, ed è difficile per una ragione che non ha nulla a che fare con quanto sofisticato l'acquirente vuole che appaia.
Come la geometria si trasforma in rischio produttivo
Realizzare una forma complessa costa di più, ma il costo aggiuntivo non si traduce in una tariffa unitaria più elevata. Arriva come rischio e il rischio viene prezzato come quantità. Comprendere le tre fonti di tale rischio spiega perché la soglia si sposta.
Un profilo semplice raggiunge un ritmo stabile in breve tempo. Un corpo scolpito o asimmetrico ha bisogno che la linea trovi prima il suo ritmo, e le unità prodotte durante questo assestamento sono quelle che hanno maggiori probabilità di essere rifiutate. Una fabbrica non può assorbire un alto tasso di scarti su una piccola tiratura e far comunque funzionare i numeri, quindi la tiratura deve essere abbastanza grande da mediare la liquidazione.
Gli strumenti per una forma semplice a lati diritti sono robusti. L'attrezzatura per un sottosquadro, una curva profonda o una transizione sottile comporta un rischio maggiore di danni durante la pulizia e la movimentazione. La fabbrica protegge questo rischio lavorando con una tiratura più lunga e mantenendo più degli stessi strumenti in uno stato stabile, piuttosto che cambiandoli tra piccoli lotti.
Ogni caratteristica che varia lungo il corpo, il collo o l'articolazione è un punto in cui un pezzo può essere giudicato fuori tolleranza. Una forma semplice ha una fascia di misurazione. Una forma complessa ne ha diverse, e una corsa che deve superarle tutte è una corsa che deve essere sufficientemente lunga affinché il giudizio sia affidabile piuttosto che affrettato.
Il meccanismo è semplice: la complessità crea un tasso di rifiuto, un tasso di rifiuto necessita di una media del volume e il volume è ciò che il minimo protegge. Il minimo su una forma complessa è l'aritmetica di una corsa abbastanza lunga da essere prevedibile, e nessuna quantità di negoziazione cambia quell'aritmetica.
Come il rischio diventa una soglia più alta
Quando una fabbrica propone un minimo più alto per una forma complessa, il motivo è uno di questi tre, e vale la pena separarli perché ognuno risponde a un'azione diversa dell'acquirente.
Nessuno di questi tre motivi viene risolto negoziando. Tutti e tre vengono risolti riducendo l'incertezza prima dell'inizio della corsa e il lavoro avviene nella fase del campione, non nella fase dell'ordine di acquisto.
Come strutturare un primo ordine
Quando una categoria ha una soglia più alta, cercare di scendere sotto la soglia è la mossa sbagliata. La domanda utile è come rendere il primo ordine abbastanza piccolo da cui imparare e abbastanza grande da essere producibile. Quattro passaggi lo fanno.
Correggi la forma prima della quantità
Una forma complessa è l'unica cosa che non puoi cambiare a buon mercato in seguito. Concordare prima il profilo, la parete, il collo e la giunzione rispetto a un campione fisico e solo successivamente impegnarsi per una quantità. Un campione 3D in 48 ore risolve la questione visiva. Un campione fisico in 7-10 giorni lavorativi risolve la questione più importante, ovvero se la forma si comporta come previsto sotto l'attrezzatura.
Trattare la prima esecuzione come un'esecuzione delle specifiche
Lo scopo di un primo ordine per una forma complessa è confermare che la linea può produrla in modo ripetibile. Vale la pena pagare con una tariffa unitaria più alta se si evita un ciclo di produzione fallito in un secondo momento. Significa anche che il primo ordine dovrebbe contenere una specifica che puoi rispettare per la fabbrica, non una specifica che intendi perfezionare dopo che la merce sarà sbarcata.
Mantieni il programma in una sola esecuzione
Ogni ulteriore rilascio aggiunge un cambio, e un cambio è proprio l'evento che danneggia una cavità aggressiva e riavvia la sedimentazione. Consolidare un programma pianificato in un programma più ampio di solito costa meno della quantità equivalente suddivisa in tre piccoli, perché il rischio viene pagato una volta anziché tre.
Pianificare i tempi in base alla corsa, non al campione
Un programma complesso non si muove alla velocità di uno semplice. La produzione dura dai 30 ai 60 giorni per un ordine standard, e una forma complessa con una ricottura più lunga e un'ispezione più ampia è meglio pianificata all'estremità superiore di quella finestra. Costruire il programma partendo dalla data del campione piuttosto che dalla data dell'ordine è ciò che impedisce al lancio di arrivare prima della merce.
Tre ipotesi che costano denaro
La maggior parte delle controversie minime in questa categoria non riguardano il numero. Si tratta di tre convinzioni che non sono mai state messe alla prova, di solito perché sembravano abbastanza ovvie da poter essere ignorate.
Non è così. Un minimo elevato può essere il segno di un programma complesso che necessita veramente di volume, o il segno che la fabbrica non vuole affatto piccoli ordini. Il modo per distinguerli è chiedersi cosa protegge il minimo. Se la risposta nomina uno specifico rischio di produzione, è aritmetica. Se la risposta è politica, è negoziabile.
Una gamma citata come una riga nasconde il fatto che le sue forme non sono ugualmente producibili. Una categoria che mescola un formato di stoccaggio con i lati diritti con un formato di colata scolpito ha due soglie all'interno di una linea, e l'acquirente che la tratta come tale scoprirà la differenza nel momento in cui è prevista una forma, il che è troppo tardi.
Per una forma complessa spesso è la leva sbagliata, perché una tiratura più piccola aumenta il tasso di scarto per unità e quindi il costo unitario. A volte il percorso più economico verso un impegno inferiore è una forma più semplice nella stessa categoria piuttosto che una quantità minore di quella complicata.
Scegliere il profilo che si può produrre
La tabella seguente è la decisione operativa: associa una caratteristica della forma alla conseguenza pratica e alla mossa che mantiene il programma all'interno di un impegno confortevole. È un punto di partenza per una conversazione, non una regola.
Una nota sulle risorse di produzione. La nostra fabbrica gestisce 16 linee, 12 automatizzate e 4 soffiate a mano, e la suddivisione è importante per questa decisione. Le linee automatizzate trasportano profili standard e corse prevedibili. Le linee soffiate a mano portano con sé l'irregolare e lo scultoreo, e il loro risultato dipende dal tempo del forno piuttosto che dal ciclo della macchina, motivo per cui una forma soffiata a mano comporta una soglia e un tempo di realizzazione diversi rispetto a una forma realizzata con una macchina di volume simile.
Cinque domande da porre prima di impegnarsi
Queste cinque domande trasformano un minimo di categoria in qualcosa su cui puoi pianificare. Chiediglielo in fase di specifica, prima che venga effettuato l'ordine, perché per ognuno di loro è economico rispondere in anticipo e costoso rispondere in ritardo.
Chiedere il minimo contro la forma, non contro la categoria. Un intervallo indicato come una riga può contenere due soglie diverse al suo interno.
Una linea automatizzata e una linea soffiata producono lo stesso volume con tempi di consegna e soglie diverse. Conoscere il percorso fissa il programma.
Una fabbrica che risponde chiaramente a questa domanda ti sta dicendo che la forma è compresa. Una fabbrica che risponde in modo vago ti dice che la forma non lo è.
Le fasce scritte concordate rispetto al campione fisico trasformano l'ispezione in una misurazione. Accordati più tardi, si trasformano in una discussione.
Questa è la domanda che impedisce una costosa sorpresa. Una corsa divisa significa due cambi, e in una cavità aggressiva c'è il rischio di essere pagati due volte.
Domande frequenti
Come differiscono i minimi tra le categorie di vetreria, perché le forme complesse comportano una soglia più alta e cosa confermare prima di effettuare un ordine.
D: Il MOQ è lo stesso per ogni categoria di vetreria?
R: Il minimo pubblicato è la stessa cifra, ma la quantità a cui una particolare forma può essere prodotta economicamente non lo è. Le categorie differiscono in base al rischio che una forma comporta prima che possa essere prodotta in modo affidabile, e tale rischio è ciò che una soglia più alta sta prezzando. Richiedi il minimo in base alla tua forma specifica piuttosto che alla categoria.
D: Perché le forme complesse comportano un minimo più elevato?
R: Perché la complessità crea un tasso di rifiuto. Un corpo scolpito o asimmetrico deve assestarsi prima che la linea raggiunga un ritmo stabile, e i pezzi prodotti durante tale assestamento sono quelli che con maggiore probabilità verranno giudicati fuori tolleranza. Una corsa sufficientemente lunga per mediare l'assestamento è ciò che il minimo protegge.
D: Un minimo più alto significa che la fabbrica è migliore?
R: No. Un minimo più alto può essere il risultato aritmetico di un programma veramente complesso, oppure può essere una decisione politica di non accettare piccoli ordini. Il modo per dirlo è chiedere cosa protegge il minimo. Un rischio di produzione specifico significa aritmetica. Una dichiarazione di politica generale significa negoziabile.
D: È meglio ordinare una quantità minore di una forma complessa o di una forma più semplice?
R: Per una forma complessa, una tiratura più piccola spesso peggiora il costo unitario anziché migliorarlo, perché il tasso di scarto è distribuito su un numero inferiore di unità. Scegliere una forma più semplice all'interno della stessa categoria è spesso il modo più economico per ridurre l'impegno.
D: Qual è il modo più veloce per ridurre il minimo in un progetto complesso?
R: Riduci l'incertezza prima della corsa. Concordare il profilo rispetto a un campione fisico, confermare per iscritto le bande di tolleranza, mantenere il programma su una riga e in un ciclo consolidato, quindi chiedere alla fabbrica di quotare il minimo rispetto a quella specifica stabilita. Questa è una domanda diversa dal chiedere un numero inferiore rispetto a uno schizzo.
D: In che modo la produzione soffiata a mano influisce sui tempi minimi e di consegna?
R: La produzione soffiata a mano dipende dal tempo del forno piuttosto che dal ciclo della macchina, quindi comporta una soglia e un tempo di consegna diversi rispetto a una forma realizzata a macchina di volume simile. La nostra fabbrica gestisce 16 linee, 12 automatizzate e 4 soffiate a mano, e il percorso scelto per un progetto determina il programma. Chiedi quale percorso eseguirà il tuo ordine.
Invia la forma, non il numero
Il modo più veloce per ottenere un minimo accurato è descrivere il prodotto stesso, perché il minimo segue la forma. Invia un profilo, una capacità e un requisito di collo o chiusura e ti diremo quale percorso lo percorrerà e quale sarà il minimo per quel percorso.